干钢结构施工,从材料进场到下料制作,环节多、规范细,稍有疏忽就踩坑: 钢材进场资料不全被监理卡着不让用,下料尺寸超差整批返工,坡口做错焊不透反复返修,焊接工艺评定没做被质监叫停…… 这些问题车间和现场天天遇到,翻规范找半天,问人说法又不一。
这是《钢结构施工 100 问》系列的开篇第 1 辑,覆盖材料与进场验收、深化设计与工艺文件、下料切割与边缘加工三大板块,一共 21 个最常卡壳的实操问题。
每一问先给一句可直接落地的结论,再讲清问题根源、现场预防方法、出问题后的处理方案,最后附上对应国标规范依据,方便一线技术员、质检、施工员随手查、照着做。
一、材料与进场验收
钢结构施工100问 · 14 个工序主题

材进场的验收流程:五步走
第1问:钢材进场要看哪些资料?一句话答案:先看三样资料,再做一样复验。三样是质量证明书、出厂检验报告、材料上的中文标志,进口钢材还要商检证明;复验按规范见证取样做。
为什么不能只看质保书?
质量证明书是钢厂自己出的,只能说明出厂时合格。钢材拉到现场要经过装卸、堆存、分批,很可能串批、混料,光凭一张纸并不保险。
现场这么预防:
进场时把钢材上的标志和质保书对一遍,炉批号、规格、牌号要能对上,逐批登记建台账。再按规范见证取样送检做复验,力学性能看屈服强度、抗拉强度、伸长率这几项,加冷弯试验,有必要时再做冲击和化学成分。
真出了问题:
复验不合格的钢材单独堆放、挂牌禁用,不准拿去做受力构件,该退场就退场。
依据:GB 50205-2020 第4章"原材料及成品进场"。
第2问:Q235、Q355、Q390 怎么选?牌号高一级是不是更保险?一句话答案:不一定。牌号只代表强度等级,强度高不等于更保险。强度上去了,塑性和韧性、焊接性往往下来,价格也更贵。用哪个牌号看设计图,不能自己升级。
很多人图省心,想把 Q235 换成 Q355 求 “更保险”。但钢材强度越高,材质相对越 “硬” 越 “脆”,焊接时更容易产生裂纹,低温环境下的韧性储备也可能不足;反过来用低牌号顶替高牌号,结构承载力又不满足要求。两种情况都属于违规材料代用。
现场预防:
采购选型严格对照设计图纸的材料表,按设计指定的牌号、质量等级采购。确需材料代换时,无论高代低还是低代高,都必须走设计变更流程,签署正式材料代用单并留档。
出现问题怎么处理:
现场发现进场材料牌号不符,第一时间停用、禁止下料切割,上报技术负责人判定,严禁私自将就使用。
「规范依据」:GB/T 700、GB/T 1591、GB 50017-2017 材料选用相关条文
第3问:钢板厚度公差和 Z 向性能什么时候要特别关注?一句话答案:钢板厚度公差按 GB/T 709 控制,厚板尤其要盯。Z 向性能(Z15、Z25、Z35 三级)是给板厚方向受拉的节点用的,这些部位必须用带 Z 向性能要求的钢板。
钢板厚度偏薄,实际截面承载力会直接打折扣,板厚越大,厚度偏差的影响越明显。普通钢板在厚度方向上存在层状结构,受力方向不当时会出现层状撕裂,焊接球节点、厚板 T 形接头等位置是高发区。
现场预防:
进货时逐批实测钢板厚度,对照 GB/T 709 的公差要求验收。凡是设计图纸标注了 Z 向性能等级的部位,必须按标注等级采购,严禁用普通钢板顶替。
出了问题:
到货没有 Z 向标识,或等级对不上,不能替代使用,退回换料。
「规范依据」:GB/T 709、GB/T 5313、GB 50205-2020 第 4 章
第4问:进口钢材和国产钢材进场验收有什么不一样?一句话答案:
进口钢材必须有中文标志、质量证明书和商检报告,复验项目同样按规范执行,设计有特殊要求的以设计为准。
配套的焊接材料、焊接工艺通常需要重新做工艺评定,不能直接套用国产钢材的既有工艺。
进口钢材的牌号体系、化学成分和国产钢不一定对得上,加上语言不通,不看商检报告很难弄清材质。
现场预防:
资料要齐,中文标志、质保书、商检报告,逐批核对。复验按规范做,设计有特殊要求的听设计的。
最容易被漏掉的是工艺这一块。给国产钢做过的焊接工艺评定,不能想当然用在进口钢上。母材变了,焊接材料匹配要重新确认,焊接工艺可能要重新评定、重编焊接作业指导书。
「规范依据」:GB 50205-2020 第 4 章、GB 50661-2011 相关条文
第5问:焊材怎么保管?受潮了还能不能用?一句话答案:
焊条、焊剂按产品说明书要求烘干,烘干后放入保温筒随用随取,执行领用登记、剩余回收制度。受潮的焊材尤其是碱性焊条,必须复烘合格后方可使用,但复烘次数有上限,不能无限次烘干。
焊材受潮,水分在电弧里会分解出氢,焊出来不是气孔就是氢致裂纹,碱性焊条对水分最敏感。
现场预防:
库房要防潮,焊材垫高堆放。用前按说明书规定烘干,碱性和酸性焊条的烘干温度不一样,看说明书,别一刀切。烘好的放保温筒,当天用当天取,用剩的退回重新烘干,进出都要登记。
出了问题:
已经受潮、结块的焊材不准直接上线。复烘合格才能用,注意复烘是有次数上限的,烘多了药皮就废了,该报废就报废。
「规范依据」:GB 50661-2011 焊接材料相关条文
第6问:高强螺栓进场,除了质保书还要复验什么?一句话答案:
要有质量证明书,还要按批复验:大六角头螺栓复验扭矩系数,扭剪型复验紧固轴力也就是预拉力;另外摩擦面的抗滑移系数要用试件试出来。
高强螺栓靠的是拧紧后的夹紧力和板面摩擦来传力。扭矩系数或预拉力不稳,拧得再紧也白搭;摩擦面系数不达标,节点一受力就滑移。
现场预防:
进场核对批号、规格,随批取试样送检。大六角头做扭矩系数复验,扭剪型做紧固轴力复验,摩擦面另做抗滑移系数试验。一批一验,不能拿一批的结论顶另一批。
出了问题:
复验不合格,同批螺栓不得用于工程;摩擦面试件不达标,重新处理摩擦面,复试合格后才能装。
「规范依据」:GB 50205-2020 第 6 章、GB/T 1231
第7问:涂料进场查什么?过期了还能不能用?一句话答案:
核查产品合格证、生产日期、保质期,开桶检查涂料状态。出现结皮、结块、异常沉淀、胶化的一律不得使用。双组分涂料严格按配比混合,按要求预留熟化时间。
涂料是有保质期的。过期后树脂可能变质,刷上去附着力差、成膜不好,防腐效果就保不住。双组分涂料配比错了,或者熟化没到位,涂层也固化不好。
现场预防:
开桶前先看标签和保质期,逐批查合格证。开桶后搅一搅,看有没有结皮、结块、异常沉淀。双组分按说明书配比称量,拌好静置规定的时间熟化再用,配好的料要在适用期内用完。
出了问题:
超过保质期或状态不良的,不用于正式防腐,退场处理;误刷上去的,按工艺铲除重做。
「规范依据」:GB 50205-2020 第 13 章 “涂装工程”
二、深化设计与工艺文件第8问:加工详图和设计图有什么区别?一句话答案:
设计图由结构设计单位出具,明确结构形式、受力体系和控制尺寸;加工详图(深化图)由深化单位依据设计图绘制,明确具体切割、焊接、打孔的加工细节,必须经原设计单位确认后方可作为制作依据。
两张图用途不一样。设计图重受力体系,尺寸往往只给到控制点。车间拿着设计图直接下料,节点、坡口、孔位全是空的。
现场预防措施:
由具备资质的深化单位依据设计图和规范编制加工详图,提交原设计单位审核确认后,再作为正式制作依据。工程量核算以合同约定为准,通常以确认后的加工详图为准。
出现问题怎么处理:
现场和图纸对不上,或者要变更,别口头改,走设计变更签认,留下书面记录再动手。
「规范依据」:GB 50755-2012、GB 50205-2020 相关条文
第9问:图纸会审重点看什么?一句话答案:
重点盯开工前必须定死的事项,包括节点构造做法、材料代用原则、焊缝等级与探伤比例、起拱要求、预拼装要求、螺栓孔加工做法、涂装配套体系,以及与土建等其他专业的界面划分。
这些事拖到现场才发现,就是返工、停工、扯皮。图纸会审就是把埋着的雷提前排掉。
现场预防措施:
会审前各专业提前吃透图纸,梳理疑问清单。会上逐条明确结论:节点做法是否可行、材料是否允许代换、焊缝质量等级、是否需要预拼装、涂装界面划分、与土建专业的先后顺序。
出现问题怎么处理:
会审结论形成正式会议纪要,明确责任人和答复时限,作为设计图纸的补充文件执行。
「规范依据」:GB 50755-2012、GB 50205-2020 相关条文
第10问:焊接工艺评定(PQR)什么时候做、要做几组?一句话答案:
开工前必须完成,且评定合格后,才能编制焊接作业指导书指导生产。评定组数根据项目实际情况确定,按结构类型、焊接方法、母材组合、焊材、板厚、焊接位置选取有代表性的接头,通常选择难度最大、覆盖范围最广的接头进行评定。
焊接工艺评定,是拿试件去验证这套参数焊出来合不合格。没做就上生产,等于拿工程当试验。
现场预防措施:
开工前梳理项目所有接头形式,选取有代表性、难度最大、能覆盖多数实际接头的组别做评定。母材、焊材、板厚、焊接位置任一条件发生较大变化时,必须补做工艺评定。。
出现问题怎么处理:
工艺评定不合格,调整参数重新评定;PQR 合格后正式归档,作为编制 WPS 的法定依据。
「规范依据」:GB 50661-2011 第 5 章
第11问:WPS 和 PQR 是什么关系?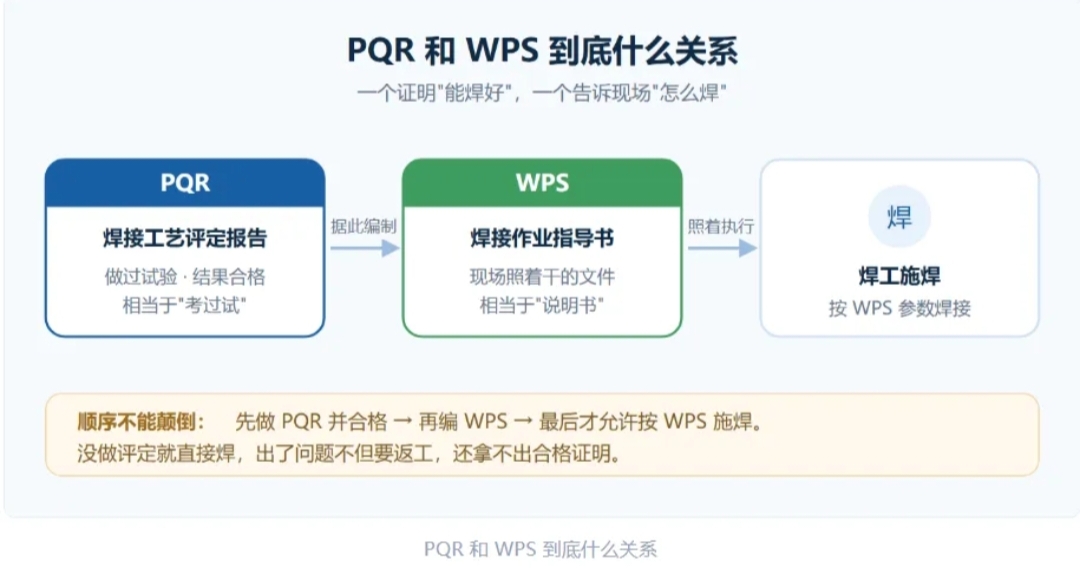
PQR 和 WPS 到底什么关系
一句话答案:
PQR 是焊接工艺评定试验的报告,证明工艺经过试验验证、结果合格;WPS 是焊接作业指导书,依据合格的 PQR 编制,是现场焊工施工的操作依据。简单说:PQR 是 “考试合格证明”,WPS 是 “干活的说明书”。
这两个概念老被混。有人拿 PQR 直接发到焊工手里,这不行,PQR 是报告,不能当作业指令用;有人编 WPS 却不挂 PQR,也不行,没依据。
现场预防措施:
严格执行流程:先完成 PQR 并合格,再依据 PQR 编制 WPS,WPS 发放到焊接工位,焊工严格按 WPS 参数施焊。
出现问题怎么处理
没有对应 PQR 支持的 WPS,严禁用于正式焊接;PQR 一旦作废,或母材、工艺条件发生变更,原 WPS 同步失效。
依据:GB 50661-2011 第5~6章。
第12问:首件检验什么时候做?不做会怎样?一句话答案:
批量生产前先做首件,验证工艺、设备、人员能不能稳定做出合格品。不做首件就批量上,工艺一出问题就是整批返工。
首件就是试生产。它把工艺、工装、参数、操作一次性验一遍,问题暴露在一件上,代价小得多。
现场预防:
批产前用同一工艺做出首件,按标准全项检验,合格并确认后才能批产。工艺、材料、设备换料换人,都要重做首件。
出了问题:
首件不合格就停下来找原因,调好了再做;已经批量生产的,按不合格品规定处理,别蒙混过关。
依据:GB 50205-2020 第3.0.7条首件检验相关要求。
第13问:制作工艺方案应该写哪些内容?一句话答案:写清工序流程、各工序质量标准、焊接工艺、胎架和工装、预拼装安排、检验计划,还有运输和包装。它是工厂制作的总调度表。
车间制作环节多、交叉多,没有方案就各干各的,质量和进度全乱。
现场预防:方案围绕工序展开,每一步做什么、达到什么标准、谁来检、多久检一次,都写明白。焊接工艺挂上 PQR 和 WPS;胎架要有刚度;预拼装定好安排;运输包装要考虑构件尺寸和保护。
出了问题:方案须经审批后实施;实施中发现不适用,走变更程序修改,别现场随意改。
依据:GB 50755-2012、GB 50205-2020 相关条文。
C. 下料、切割与边缘加工第14问:下料前为什么要先排版套料?
下料前先套料:把余料降到最低
一句话答案:排版套料能提高钢材利用率、少出余料,还能把焊缝位置安排在合理的地方、减少接头。用套料软件比人工排更省料,也算得准。
一张整板直接切零件,边角料全废了。钢材成本占大头,浪费不起。零件随手排,接头还可能落在受力不利或者不好焊的位置。
现场预防:下料前用软件排版套料,把大小零件搭配着排,尽量吃满板面;焊缝避开高应力区和拼接忌讳的位置,接头能少就少。
出了问题:排好的套料图要复核尺寸、数量和切割顺序,确认无误再上切割机,切错了就得改图返工。
依据:GB 50755-2012 制作工艺相关条文。
第15问:火焰切割、等离子切割、激光切割怎么选?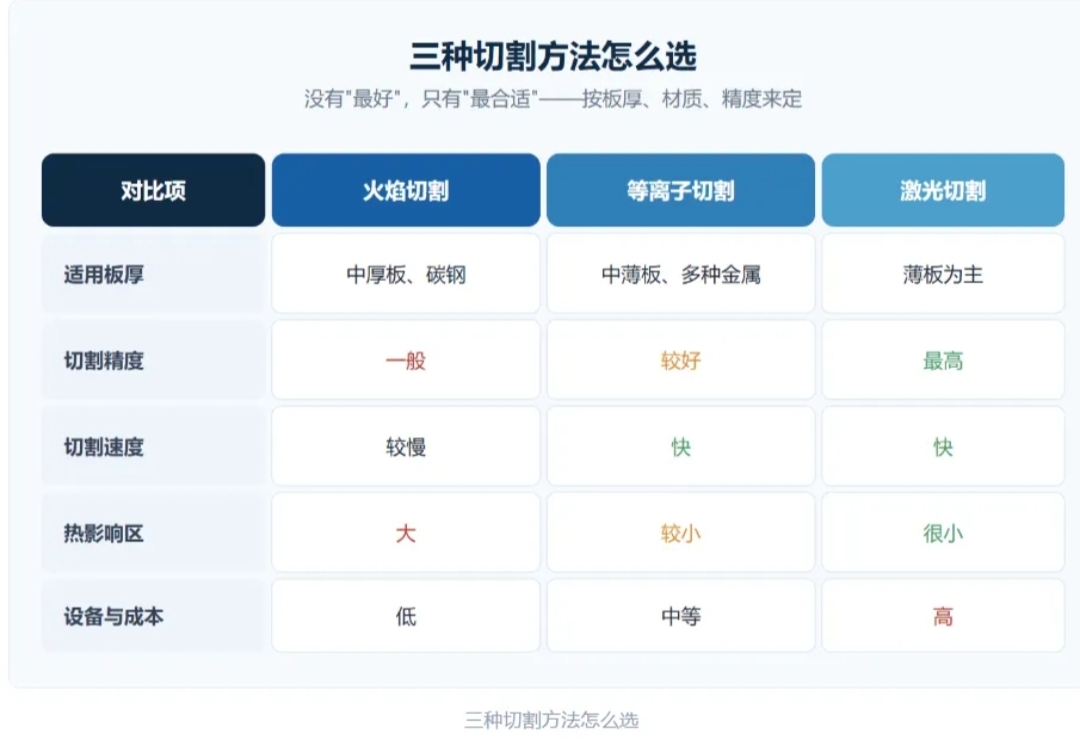
三种切割方法怎么选
一句话答案:火焰切割适合中厚板碳钢,成本低,但热影响区大、变形大;等离子切割速度快、精度好,适合中薄板和多种金属;激光切割精度最高、设备贵,更适合薄板。按板厚、材质、精度要求来选。
三种切割的热源和能力不一样。拿火焰切薄板,容易烧塌变形;拿激光切厚板,切不透还费钱。
现场预防:中厚碳钢,火焰切割最经济;对精度和速度有要求的中薄板,用等离子;薄板、形状复杂、精度要求高的,上激光。有 Z 向性能要求的厚板,切割方式还要考虑对边缘的影响。
出了问题:选错了切出来的质量差,得返工重切,成本和工期都亏。
依据:GB 50755-2012 制作工艺相关条文。
第16问:切割面出现挂渣、塌边、缺口怎么处理?一句话答案:挂渣打磨掉;塌边、缺口、局部裂纹按规范允许的范围修磨,超出范围的不能随便补,要按工艺处理,必要时补焊,补焊后还要按规定检查。
挂渣、塌边说明切割参数或者操作有问题。局部缺口、裂纹会削弱截面,还会形成应力集中点,直接受力很危险。
现场预防:调好切割参数和速度,气路、割嘴保持正常,厚板可以考虑预热,把缺陷减下来。
出了问题:轻微挂渣打磨干净就行;塌边、缺口在规范允许范围内修磨,超范围的不能拿砂轮随便糊过去,要按工艺补焊,补焊后按规范检查,合格才算完。
依据:GB 50205-2020 第7章关于切割面的规定。
第17问:切割变形怎么预防?一句话答案:切割变形主要是热输入不均匀闹的。预防靠对称切割、合理安排切割顺序、留工艺余量、控制切割速度,必要时预热或者分段切割。
火焰和等离子切割都是热切割。局部受热、冷却不均,收缩不一致,板就弯了、扭了。
现场预防:尽量对称下刀,两边受热均衡;安排好切割先后顺序,让收缩互相抵消;留点工艺余量,切完还有余量修;控制速度别太快也别太慢;厚板、长件可以先预热,长直边可以分段跳切。
出了问题:已经变形的,按矫正工艺处理,别硬掰,还要看矫正后有没有影响后续装配。
依据:GB 50755-2012 制作工艺相关条文。
第18问:坡口有哪几种形式?角度和钝边怎么定?
常见坡口形式(横截面示意)
一句话答案:常见的有 I 型、V 型、X 型、U 型、J 型。角度、钝边、间隙不能随便定,要按图纸和焊接工艺来,看焊接方法、板厚、是不是全熔透。坡口做错,焊不透,或者焊材白费。
坡口就是给焊枪留的通道。角度小了焊不到根,角度大了要填一堆焊材;钝边太厚焊不透,太薄又容易烧穿。
现场预防:按图纸和 WPS 定的坡口形式、角度、钝边、根部间隙加工,用样板或量具卡,别凭眼睛估。厚板、全熔透的坡口尤其要严。
出了问题:坡口做错或者超差,按工艺返修,返修后重新检查,不能带着错的坡口硬焊。
依据:GB 50661-2011 坡口相关条文、GB 50205-2020 第7章。
第19问:边缘加工(铣边、刨边)什么情况必须做?一句话答案:要求全焊透的、设计有明确要求的、受拉部位的板边,还有剪切后出现硬化层或者需要修整的板边,都要做边缘加工。
剪切会让板边局部硬化,还可能留下微裂纹。直接拿来焊接或者受力,容易从边缘开裂。全焊透焊缝对板边的平直度、光洁度要求高,毛边、硬化层会诱发缺陷。
现场预防:下料前就看清图纸和工艺要求,哪些边需要铣、刨,提前排进工序,给加工留出余量。
出了问题:该加工的部位漏加工了,返工补做,补做完重新检查板边质量,再进下道工序。
依据:GB 50205-2020 第7章相应条文。
第20问:切割后的尺寸偏差控制在多少算合格?一句话答案:零件的宽度、长度、切割面质量都有允许偏差,属于主控项目,具体指标按 GB 50205-2020 第7章相应表格和条文执行,别凭经验拍数。
尺寸偏差是硬指标。长一点短一点,组装、拼装时都可能顶不上,或者留缝过大,直接影响能不能装。
现场预防:下料前对照规范和图纸确认各项允许偏差,加工中定点测量、随时记录。下料后逐件检查宽度、长度和切割面质量,超差的不放行。
出了问题:超差件按不合格品处理,能修的按工艺修,修不了的报废重做,别凑合往下走。
依据:GB 50205-2020 第7章相应条文与表格。
第21问:二次切割会不会损伤母材?一句话答案:一般修边、补割是允许的,但不能影响结构受力。火焰补割后要把硬化层打磨干净,必要的部位重新检查。关键是修改要有依据、要留记录,不能现场随手割。
火焰二次切割,等于给局部又加了一次热循环,边缘会硬化。处理不当就成了裂纹起点,受力部位尤其敏感。
现场预防:需要补割、修边,先有技术依据,图纸或者工艺批复,按工艺做,控制好切割和冷却。
出了问题:切完把硬化层磨掉,重要部位按规定重新检查。改动部位都要记进记录,谁改的、改了什么、依据是什么,写清楚。
依据:GB 50205-2020 第7章、GB 50755-2012 相关条文。
结尾本辑依据规范:GB 50205-2020、GB 50755-2012、GB 50661-2011、GB 50017-2017、GB/T 1231、GB/T 700、GB/T 1591、GB/T 709、GB/T 5313
这 21 个问题覆盖了钢结构施工从材料到下料的全前端流程,很多现场返工、停工、扯皮的问题,本质都是前期没把规范和流程卡到位。
互动提问:你在钢结构施工中遇到最多的坑是材料环节还是制作环节?评论区聊聊你的经历。
下一期《钢结构施工 100 问・第 2 辑》,我们会讲解焊接施工、组装与预拼装环节的高频问题,欢迎关注。